Sommaire

Qu'est-ce que la forge industrielle ?
La forge façonne le métal par déformation plastique, généralement à chaud, sous l'effet de chocs ou de pression progressive — sans fusion, contrairement à la fonderie. Ce procédé aligne et affine la structure interne du métal (le « fibrage »), ce qui confère aux pièces forgées une résistance mécanique et une tenue à la fatigue généralement supérieures à une pièce équivalente usinée directement dans un bloc brut ou coulée.
C'est un métier réservé aux pièces à forte sollicitation mécanique, où la résistance structurelle prime sur la complexité géométrique fine — les pièces forgées sont ensuite le plus souvent reprises en usinage sur leurs surfaces fonctionnelles.
Les techniques et procédés
La forge libre
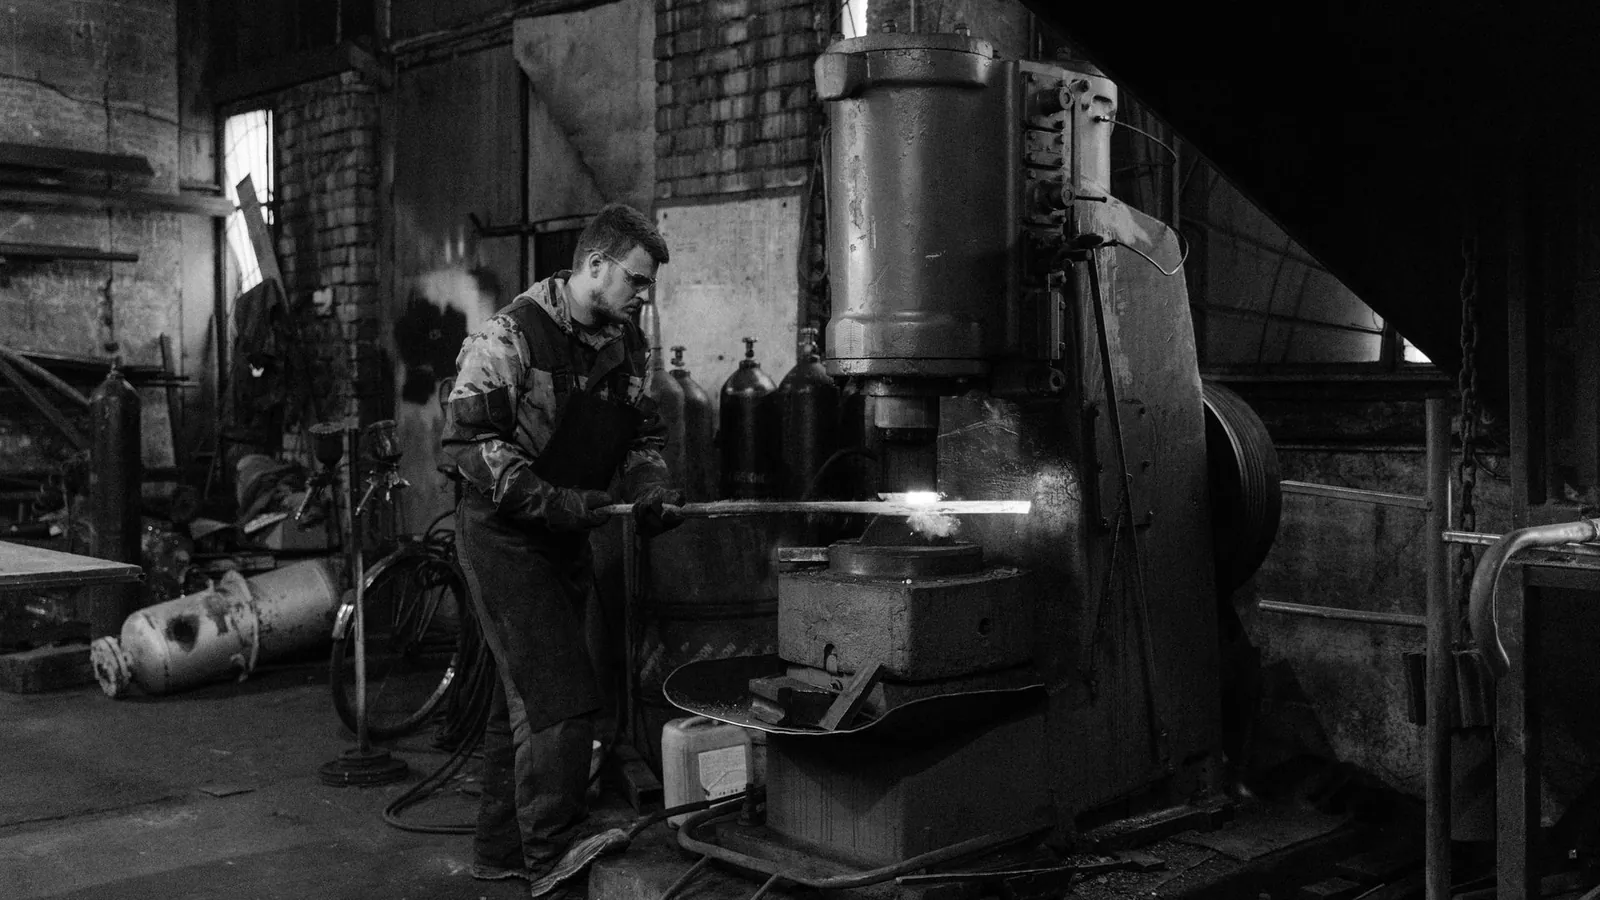
La pièce est déformée progressivement entre des outils simples (marteaux, presses), sans matrice dédiée à sa forme finale — un procédé flexible adapté aux pièces unitaires ou en très petite série, mais qui demande un savoir-faire élevé de l'opérateur pour maîtriser la forme obtenue.
L'estampage (forge matricée)
La pièce est formée par pression ou impact dans une matrice qui reproduit précisément sa forme finale — procédé qui nécessite un outillage dédié coûteux, mais qui devient très efficace et répétable en série, avec une précision dimensionnelle supérieure à la forge libre.
Le matriçage à chaud et la forge en plusieurs passes
Pour les pièces complexes, plusieurs passes successives de matriçage rapprochent progressivement la forme brute de la forme finale, en répartissant la déformation pour éviter les défauts internes (criques, plis de matière).
Le traitement thermique post-forgeage
Après forgeage, la pièce reçoit généralement un traitement thermique (normalisation, trempe-revenu) pour homogénéiser sa structure et atteindre les caractéristiques mécaniques visées — une étape souvent réalisée en lien avec un spécialiste du traitement thermique.
La reprise d'usinage
Les surfaces fonctionnelles de la pièce forgée (portées, alésages, filetages) sont ensuite reprises en usinage pour atteindre les tolérances dimensionnelles finales, la forge ne produisant qu'une forme approchante avec surépaisseurs d'usinage.
Les secteurs qui font appel à cette expertise
- Automobile : bielles, vilebrequins, pièces de transmission fortement sollicitées.
- Aéronautique : trains d'atterrissage, pièces de structure à haute résistance.
- Énergie : pièces pour turbines, brides et raccords haute pression.
- Outillage à main et BTP : outils, pièces de quincaillerie forgée à forte résistance à l'usure.
- Ferroviaire : essieux et pièces de roulement soumises à fatigue.
Comment choisir son sous-traitant en forge
- L'adéquation entre le procédé (forge libre ou matricée) et le volume/la précision recherchés : la forge libre convient à l'unitaire, l'estampage à la série avec outillage dédié.
- La capacité de contrôle interne de la structure métallurgique (contrôle du fibrage, essais mécaniques) pour garantir les caractéristiques attendues.
- Le lien avec un partenaire de traitement thermique et d'usinage pour couvrir l'ensemble du processus jusqu'à la pièce finie.
Certifications à vérifier
L'ISO 9001 sert de socle, avec l'EN 9100 pour la forge aéronautique et des certifications spécifiques de contrôle métallurgique et d'essais mécaniques pour les pièces critiques. La traçabilité de la coulée d'acier d'origine (matière première) est un point de vigilance sur les pièces de sécurité.
Questions à poser avant de contractualiser
- Le procédé proposé (forge libre ou matricée) est-il adapté à mon volume et à la précision de forme recherchée ?
- Qui conçoit et finance l'outillage de matriçage, et quel est son délai de réalisation ?
- Quels contrôles métallurgiques sont réalisés après forgeage (structure, essais mécaniques) ?
- La reprise d'usinage et le traitement thermique post-forgeage sont-ils intégrés ou sous-traités séparément ?
Tarifs et délais moyens
Le coût d'une pièce forgée dépend du procédé, du poids de matière déformée, de la complexité de forme et du volume de série. Deux repères de départ, prudents :
- Une petite pièce en forge libre unitaire peut démarrer à quelques dizaines d'euros, hors traitement thermique et reprise d'usinage.
- L'outillage de matriçage pour une pièce de série représente un investissement initial à budgétiser séparément, avec un délai de réalisation de plusieurs semaines.
- Une fois l'outillage amorti, le coût unitaire en série matricée devient sensiblement inférieur à celui de la forge libre.
La matière première pèse lourd dans l'équation : le cours de l'acier ou des alliages spéciaux au moment de la commande influence directement le tarif final.